壓鑄是什麼
日期: 2026-09-24
超越鰭片設計:解密高導熱鋁合金在 AI 與 5G 通訊機殼的散熱革命
5G 基站(AAU/BBU)與 AI 運算晶片的運作需要極高強度的熱功耗密度(Heat Density)。 ...
日期: 2026-04-30 / 觀看次數: 254 / 分類: 壓鑄是什麼

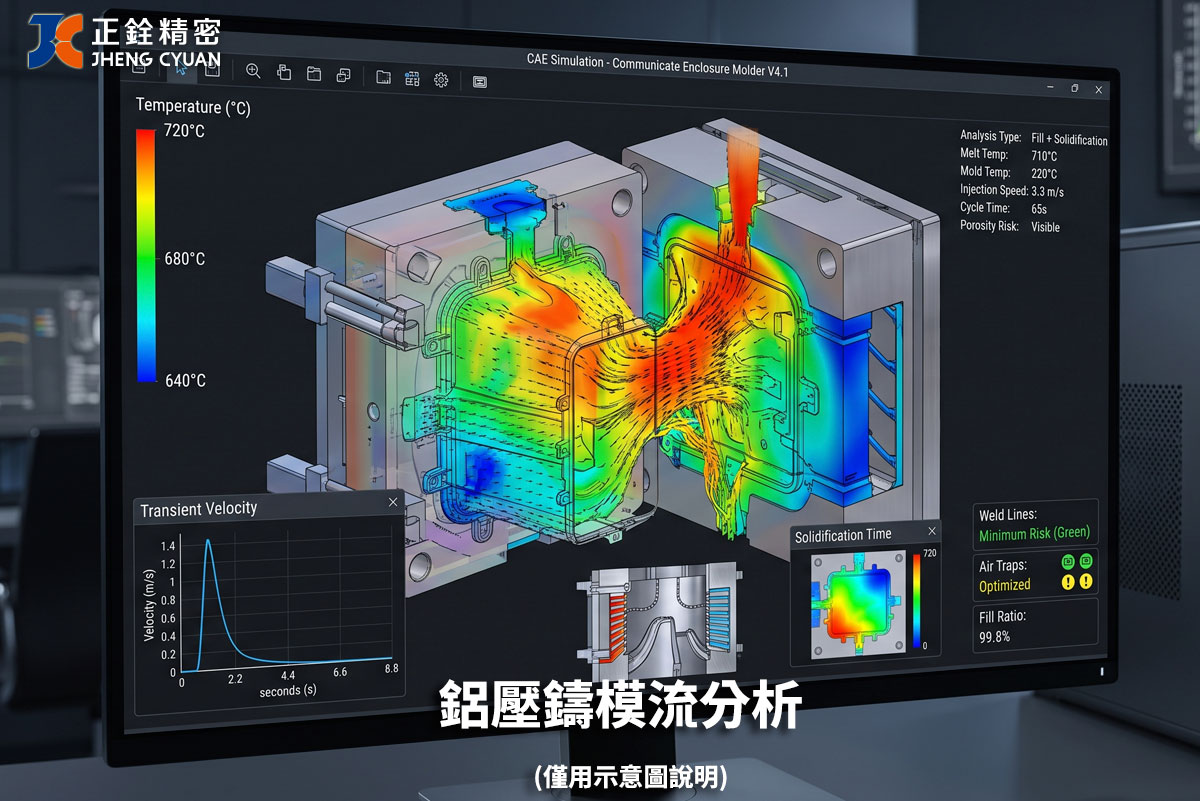
模具製作務必達到精準,時間與成本皆是關鍵,以下是「壓鑄模具的精工」的詳細說明:
1. 壓鑄模具核心構造 (Die-Cast Mold Structure)
壓鑄模具通常由兩大部分組成:定模 (Fixed Die/Cover Die) 與 動模 (Ejector Die)。
2. 鋁液如何進入「溝槽區域」?
設計精密溝槽(如 O-ring 槽)時,鋁液的流向決定了密度。
3. 精密溝槽在模具上的體現
在模具中,溝槽其實是由模具鋼材上的「肋條 (Rib)」所形成的。
技術對照表 (Technical Breakdown)
|
構造名稱 (English) |
功能說明 (Function) |
對精密溝槽的影響 |
|---|---|---|
|
Gating System |
控制鋁液流向與速度 |
確保溝槽填滿,避免氣孔 |
|
Overflow Well |
收集冷料與廢氣 |
提高溝槽區域的金屬密度 |
|
Ejector Pins |
將成品頂出模具 |
需避開溝槽位置,防止密封面受損 |
|
Cooling Channels |
控制模具溫度穩定 |
防止溝槽區域因過熱導致縮孔 |
整理:正銓精密壓鑄工廠,歡迎諮詢開發合作計畫。
日期: 2026-09-24
5G 基站(AAU/BBU)與 AI 運算晶片的運作需要極高強度的熱功耗密度(Heat Density)。 ...


日期: 2025-12-26
正銓精密企業有限公司 (JhengCyuan Precision DieCasting) 是一家位於台灣桃園市觀音區 ...

我們提供壓鑄沖壓加工 OEM或ODM加工 及企業解決方案
